


 Iscriviti alla Newsletter
 Leggi la Digital Edition
 ADV Pubblicità
Casagrande Elettrocostruzioni ha scelto VaskiFLOW per automatizzare la lavorazione delle barre di rame, integrando stoccaggio, punzonatura, marcatura laser e finitura.
Nella produzione di quadri elettrici di media e bassa tensione, la lavorazione delle barre di rame è una fase importante quanto quella della carpenteria in lamiera. Per Casagrande Elettrocostruzioni, azienda veronese specializzata nella quadristica elettrica, l’obiettivo era rendere i due reparti produttivi più allineati in termini di efficienza e capacità produttiva, mantenendo la flessibilità necessaria per gestire lavorazioni su commessa.
La risposta è stata l’investimento in VaskiFLOW, una linea automatica per barre di rame progettata da Vaski per integrare in un unico sistema lo stoccaggio, l’alimentazione, la punzonatura, la marcatura laser, la fresatura delle teste e la finitura superficiale.
«Ci ha permesso un salto molto importante in termini di capacità produttiva e di innovazione, mantenendo quella flessibilità che avevamo in precedenza. Direi che è questa la caratteristica peculiare della macchina», racconta Stefano Casagrande, presidente dell’azienda.
Il rame allo stesso passo della lamiera
Le barre di rame conducono la corrente all’interno dei quadri elettrici di potenza e devono essere lavorate con precisione, seguendo le specifiche di ogni commessa. Automatizzare questa fase ha permesso a Casagrande Elettrocostruzioni di portare il reparto di lavorazione del rame a un livello di efficienza paragonabile a quello della lamiera.
In una produzione su commessa, infatti, la velocità dell’intero processo dipende anche dal reparto meno efficiente. Allineare i tempi di lavorazione delle barre di rame a quelli della carpenteria consente di rendere più fluido il flusso produttivo e di avere i componenti pronti in modo coordinato per l’assemblaggio dei quadri.
«Servono macchine automatiche, che permettano di incrementare la produzione, ma allo stesso tempo macchine che consentano una flessibilità elevatissima – spiega Casagrande – Noi lavoriamo per il nostro cliente e dobbiamo produrre. Cerchiamo di standardizzare il più possibile, ma spesso dobbiamo personalizzare ancora più del normale».
Dallo stoccaggio automatico alla punzonatura
La linea VaskiFLOW è configurata per lavorare barre piatte in rame e alluminio, con larghezze da 15 a 260 mm e spessori da 3 a 20 mm. Le barre in ingresso possono avere lunghezze comprese tra 2.000 e 6.000 mm, mentre i pezzi finiti possono misurare da 50 a 4.000 mm.
Il ciclo inizia dal magazzino automatico a torre, con 32 postazioni e una portata massima di 3.000 kg ciascuna, che alimenta la punzonatrice servo-elettrica CNC VaskiPUNCH Legacy. Questa macchina concentra le operazioni di foratura, taglio a misura e filettatura. La torretta portautensili dispone di dieci stazioni, una dedicata al taglio e nove configurabili in funzione delle esigenze produttive.
Un sistema di marcatura laser, movimentato su un asse indipendente, codifica i componenti prima delle successive operazioni di finitura.
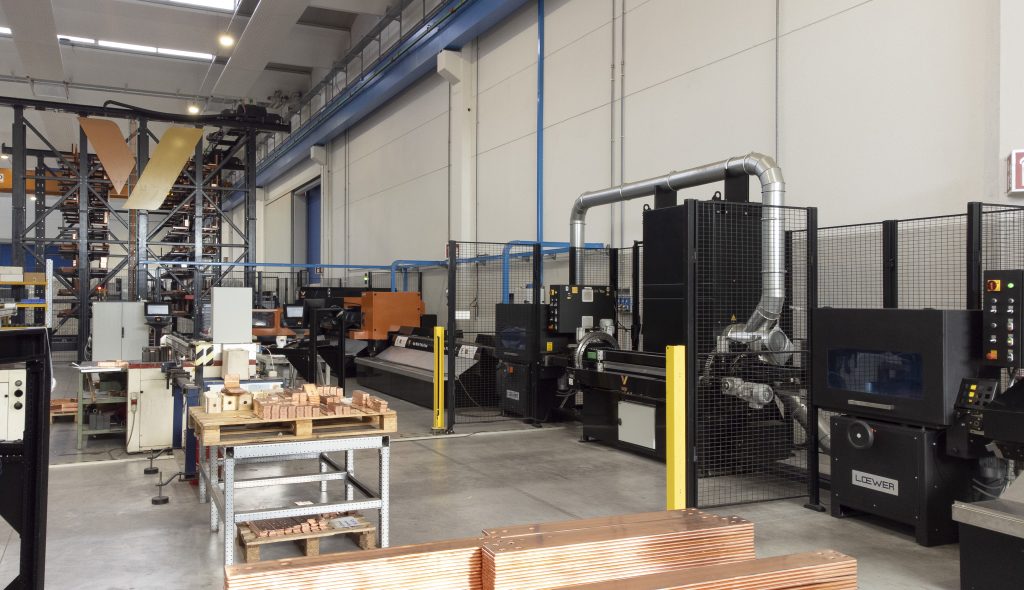
Fresatura e finitura delle barre di rame
Dopo la punzonatura e la marcatura, le barre passano alla stazione VaskiSHAPE Legacy, che esegue la finitura delle teste mediante fresatura a tre assi CNC, con operazioni di sbavatura e smussatura delle estremità.
La finitura superficiale è affidata a due smerigliatrici Löwer CrossMaster DD-300, ciascuna dotata di due unità a disco per la sbavatura e l’arrotondamento dei bordi. Tra le due macchine è installato un tavolo ribaltatore automatico, che consente di presentare alla seconda smerigliatrice la faccia opposta del pezzo. La sezione è completata da un impianto di aspirazione delle polveri.
Le diverse stazioni sono coordinate da un sistema Siemens, con interfaccia WinCC Unified HMI e software di programmazione Vaski-CAM.
Una linea automatica flessibile per la produzione su commessa
Uno degli aspetti caratterizzanti della configurazione realizzata per Casagrande Elettrocostruzioni è la possibilità di adattare il percorso del pezzo alle lavorazioni effettivamente necessarie. Non tutti i componenti devono infatti attraversare l’intera linea: dopo ogni stazione possono essere scaricati se non richiedono ulteriori operazioni.
Un componente che necessita soltanto di punzonatura e marcatura, per esempio, può uscire dall’impianto prima delle fasi di fresatura e smerigliatura. I convogliatori collegano le diverse stazioni, ma il flusso rimane flessibile e configurabile in funzione delle caratteristiche di ogni pezzo.
La scelta di automatizzare la lavorazione del rame nasce anche dalla volontà di mantenere internamente competenze e processi. «Il pezzo fatto in casa è prodotto rapidamente, con un know-how che manteniamo al nostro interno. Questo ci dà una flessibilità che a volte è determinante sul mercato», sottolinea il presidente.
L’investimento è stato preceduto da un’attenta valutazione. Il timore iniziale era che una linea unica potesse ridurre la libertà operativa garantita dalle singole macchine presenti in officina. La collaborazione con Vaski ha permesso di definire una configurazione personalizzata, mantenendo la flessibilità richiesta dall’azienda e migliorando capacità produttiva e qualità.
Anche la fase successiva all’installazione ha richiesto un lavoro di affinamento della soluzione. Vaski ha infatti adeguato la linea alle esigenze operative di Casagrande, confermando un rapporto di collaborazione che guarda anche a possibili sviluppi futuri. Tra le evoluzioni valutate c’è l’integrazione di una cella di piegatura con un robot dedicato alla movimentazione dei pezzi, per estendere il processo fino alla formatura delle barre.
«Insieme a Vaski siamo riusciti a personalizzare una linea che ha mantenuto la flessibilità di prima, ha incrementato la capacità produttiva e ha sicuramente migliorato la qualità del prodotto», conclude Stefano Casagrande.
a cura di Maria Bonaria Mereu

Condividi l'articolo
Scegli su quale Social Network vuoi condividere